东方研究院与昱骊科技联合攻关 气流床生物质加压气化关键技术的突破与产业化路径
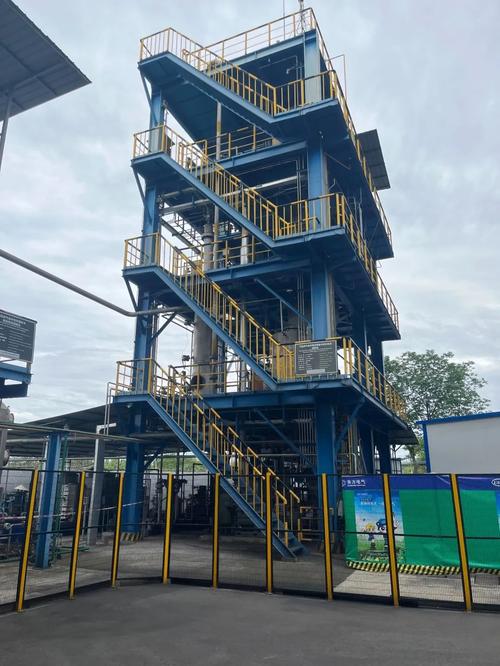
在全球能源转型与“双碳”目标驱动下,生物质能作为唯一可转化为液体燃料和化工品的可再生能源,其高效清洁利用技术成为研发热点。其中,气流床生物质加压气化技术因其碳转化率高、合成气品质好、单炉处理能力大等优势,被公认为生物质规模化利用的重要方向。该技术长期面临生物质进料难、加压连续排渣难、高温下碱金属腐蚀等世界性工程难题。东方研究院与江西昌昱实业(昱骊科技)通过产学研深度联合,围绕气流床生物质加压气化关键技术展开系统攻关,取得了一系列具有自主知识产权的突破性进展,为生物质基绿色燃料与化工品的工业化生产提供了关键装备与技术支撑。
一、技术背景与联合攻关模式
气流床气化要求生物质原料被粉碎至微米级并以高压密相形式连续输送入炉,同时在高温、高压条件下实现熔渣的稳定液态排出。国内生物质气流床气化长期停留在常压或低压小试阶段,核心瓶颈在于加压进料系统稳定性不足、气化炉内流场与温度场调控精度不够、以及高温合成气热量回收与净化工艺匹配性差。东方研究院依托其在能源装备与流体动力学领域的深厚积累,联合江西昌昱实业旗下昱骊科技在生物质预处理、加压输送及工业化装置运维方面的工程经验,组建了跨学科联合攻关团队。双方采用“基础研究—小试—中试—工业示范”全链条协同创新模式,由东方研究院负责气化炉内多相流动与反应动力学建模、关键部件设计,昱骊科技负责加压进料系统开发、系统集成与长周期运行验证。这种“研究机构+科技型企业”的联合体,有效缩短了从实验室到工业装置的转化周期。
二、关键技术的系统性突破
联合团队围绕三大核心难点取得实质性突破。其一,高压密相生物质粉体连续进料技术。针对生物质粉体流动性差、易架桥的难题,团队开发了基于气力脉冲+机械振动复合助流的加压锁斗进料系统,通过多级压力平衡与在线密度调控,实现了生物质粉体在4.0 MPa以上压力下的稳定连续输送,进料波动幅度小于3%,为气流床加压气化提供了可靠的“入口”保障。其二,气化炉内多相反应与熔渣行为协同调控技术。团队建立了生物质气流床气化三维全尺寸数学模型,揭示了生物质灰中碱金属/碱土金属对熔渣黏温特性的影响规律,创新性地提出“配煤/添加剂调控熔渣流动性+壁面温度梯度控制”的组合策略,使气化炉在1300—1450℃高温下实现液态排渣稳定运行,碳转化率达到98%以上,有效合成气(CO+H₂)含量超过80%。其三,高温合成气显热高效回收与灰水系统长周期稳定技术。针对生物质气化合成气中焦油与粉尘易堵塞余热锅炉的难题,团队设计了辐射废锅+对流废锅两级显热回收流程,并开发了在线激冷与灰水晰分耦合工艺,使系统连续运行周期从不足500小时提升至2000小时以上。
三、昱骊科技的工程化角色与产业化进展
作为技术落地的工程主体,昱骊科技在联合攻关中承担了关键装备制造与系统集成任务。公司依托其在压力容器设计与制造、自动化控制系统集成方面的资质与经验,完成了加压气化炉、一级旋风分离器、辐射废锅等核心设备的工程化设计与制造,并开发了与之配套的先进过程控制系统(APC),实现了气化炉温度、压力、氧碳比等关键参数的智能优化控制。目前,双方联合建设的千吨级/年级生物质气流床加压气化中试装置已实现连续稳定运行,各项技术指标达到国际先进水平。在此基础上,首套商业化规模的生物质加压气流床气化装置已完成工艺包设计,计划用于生物质合成绿色甲醇与可持续航空燃料(SAF)项目,标志着该技术正从工程示范向产业推广加速迈进。
四、展望:构建生物质高值化利用技术体系
东方研究院与昱骊科技的联合实践表明,气流床生物质加压气化关键技术的突破,不仅需要反应工程与装备技术的深度耦合,更依赖“研究机构+工程企业”的协同创新机制。联合团队将重点推进三个方面工作:一是开展更大规模(单炉日处理量500吨级以上)气化炉的放大设计研究,验证放大规律与系统可靠性;二是耦合绿电制氢与碳捕集(CCUS),探索“生物质+绿氢”制绿色甲醇和SAF的最优工艺路线;三是构建涵盖原料收储运、气化、净化、合成全链条的生物质高值化利用标准体系。随着技术成熟度不断提升,气流床生物质加压气化有望在我国零碳能源供给与化工原料绿色替代中发挥关键支撑作用,而东方研究院与昱骊科技的持续合作,正为这一进程注入强劲的工程化动力。
如若转载,请注明出处:http://www.mypanamaconcierge.com/product/4.html
更新时间:2026-11-03 19:11:05